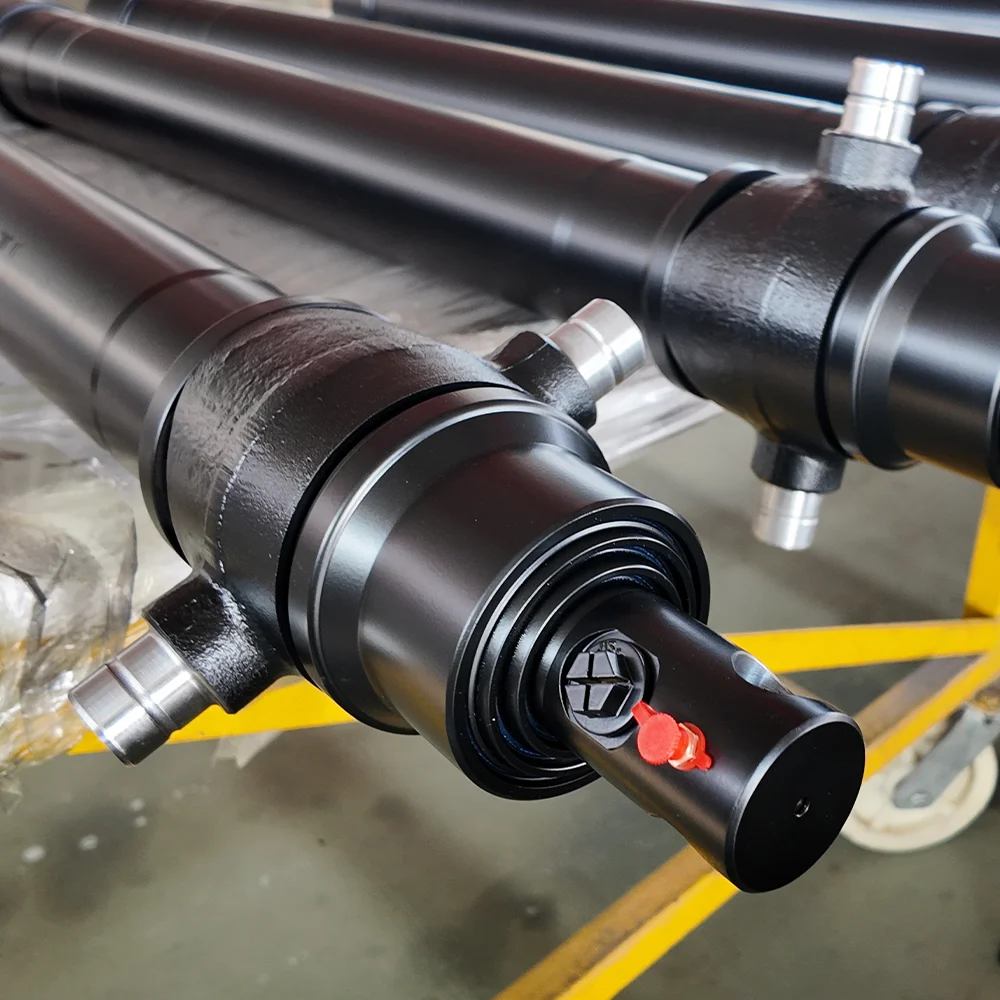
எப்போதுஹைட்ராலிக் சிலிண்டர்கள்தோல்வியுற்றால், புல தொழில்நுட்ப வல்லுநர்கள் உள்ளுணர்வாக பீப்பாய்க்குள் பார்க்கிறார்கள் - பிஸ்டன் முத்திரைகள், ராட் குரோம் மற்றும் வைப்பர் மோதிரங்களைச் சரிபார்க்கிறார்கள். ஆயினும்கூட, அகழ்வாராய்ச்சிகள், சுரங்க மண்வெட்டிகள், குப்பை பொதிகள் மற்றும் உச்சரிக்கும் சக்கர ஏற்றிகள் போன்ற கடுமையான-கடமை மொபைல் இயந்திரங்களில், 40% வரை திட்டமிடப்படாத சிலிண்டர் மாற்றுதல்கள் பெருகிவரும் மைய புள்ளிகளில் பேரழிவுகரமான இயந்திரக் கோளாறால் ஏற்படுகின்றன: ராட் ஐ, பேஸ் க்ளீவிஸ் அல்லது போரெஸ்னியன் பின்.
உறைந்த, களிமண் அல்லது ஓவல் செய்யப்பட்ட பிவோட் முள் மூட்டு மூட்டுகளைப் பூட்டுகிறது, பிஸ்டன் கம்பி முழுவதும் கடுமையான பக்கவாட்டு வளைவு தருணங்களைத் தூண்டுகிறது மற்றும் தலை சுரப்பி கசிவை துரிதப்படுத்துகிறது. இந்த பொறியியல் வழிகாட்டி முள் கண் உடைகளின் மூல இயக்கவியல், துருப்பிடிக்கும் அரிப்பை வேறுபடுத்துவதற்கான தடயவியல் கண்டறிதல் மற்றும் கனரக புஷிங் மற்றும் கடினமான அலாய் பின்களைத் தேர்ந்தெடுப்பதற்கான உலோகவியல் வரையறைகளை விவரிக்கிறது.
| தோல்வி பயன்முறை | உடல் மூல காரணம் | காட்சி / கேட்கக்கூடிய கையொப்பம் |
|---|---|---|
| பிசின் கெலிங் | தீவிர தொடர்பு அழுத்தத்தின் கீழ் எல்லை உயவு இழப்பிலிருந்து உலோகத்திலிருந்து உலோக மைக்ரோ-வெல்டிங் | முள் மீது ஆழமான நீளமான கோஜ்கள்; உச்சரிப்பு போது உயர்-சுருதி அலறல்; முள் கைப்பற்றப்பட்டது |
| எரிச்சல் அரிப்பு | நுண் அலைவுகள் (<100 um) கடுமையான அதிர்வுகளின் கீழ் பாதுகாப்பு ஆக்சைடு படலத்தை உடைக்கிறது | நுண்ணிய சிவப்பு-பழுப்பு (கோகோ) தூள் அல்லது கருப்பு கசடு முள் கண்ணிலிருந்து அழுகிறது; பள்ளமான தொடர்பு குடியிருப்புகள் |
| துளை ஓவலைசேஷன் (கண் நீட்டிப்பு) | பெற்றோர் எஃகுக்கு அதிகமான துடிக்கும் அதிர்ச்சி சுமைகள் மில்லியன் கணக்கான சுழற்சிகளில் வலிமையை ஈட்டுகின்றன | கண் துளை விட்டம் >0.5 மிமீ வட்டத்திற்கு வெளியே நீண்டுள்ளது; தலைகீழ் மாற்றங்கள் மீது அதிகப்படியான இயந்திர clunking |
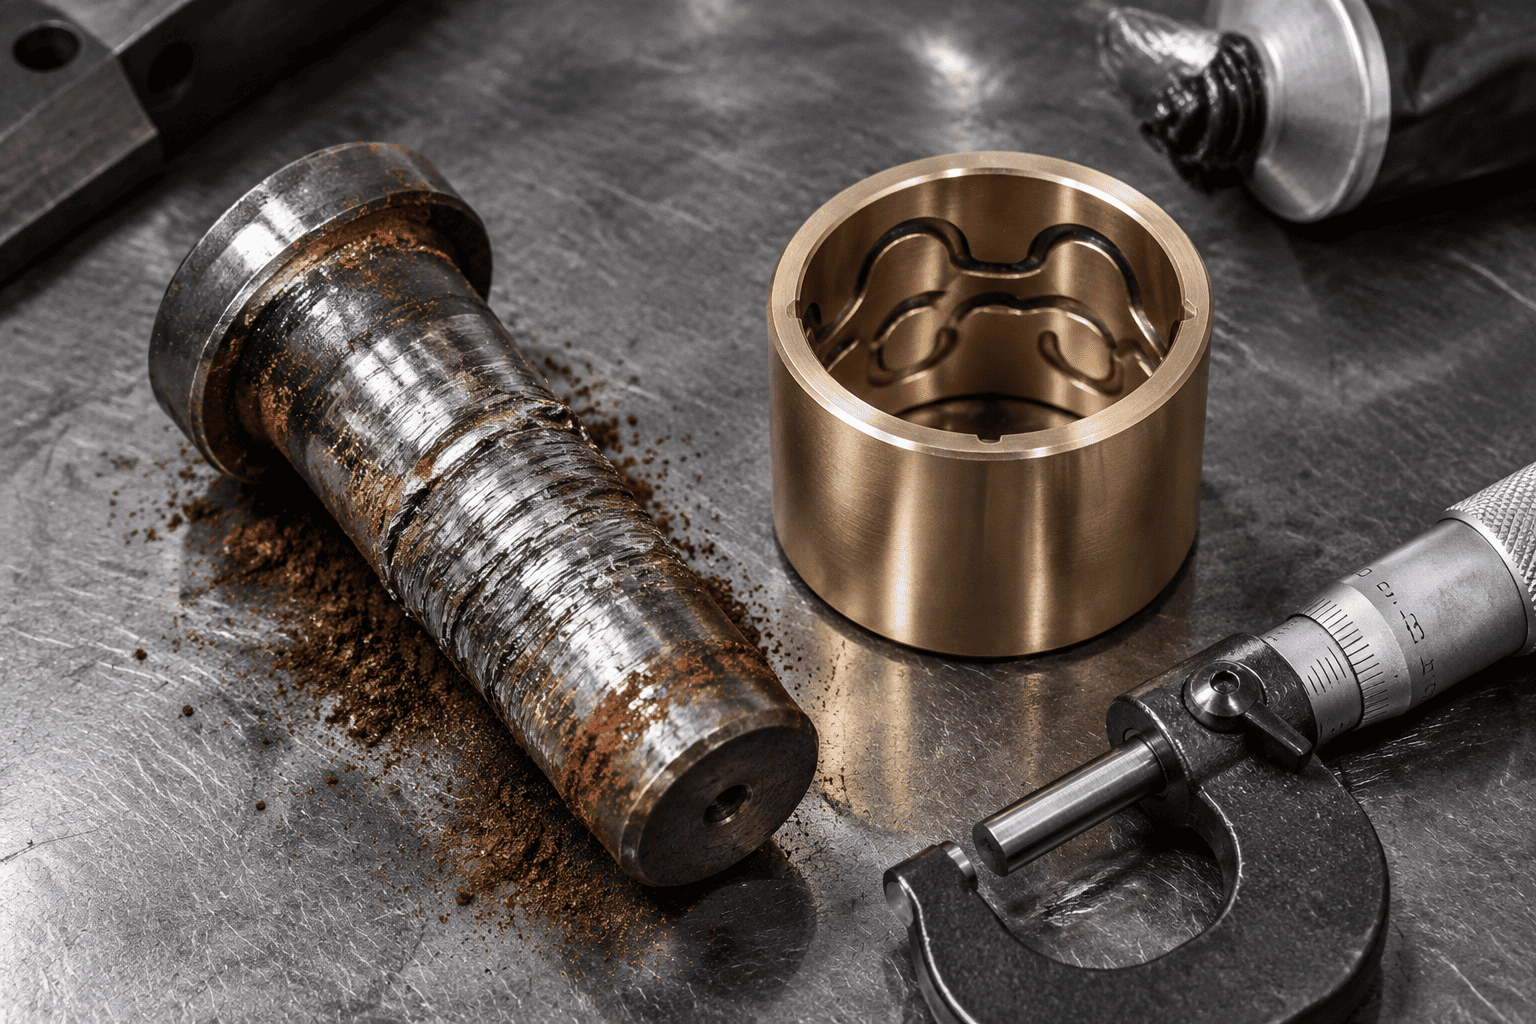
ஒரு அகழ்வாராய்ச்சி வாளி போதுஹைட்ராலிக் சிலிண்டர்அடர்த்தியான களிமண் அல்லது பாறை வழியாக உடைந்து, முள் மற்றும் புஷிங் முழுவதும் தொடர்பு அழுத்தங்கள் எளிதாக 80 முதல் 100 MPa (11,600 முதல் 14,500 psi வரை) அதிகமாக இருக்கும். லூப்ரிகேஷன் கிரீஸ் ஃபிலிம் உடைந்தால், எஃகு முள் மற்றும் எஃகு கம்பியின் நுண்ணிய மேற்பரப்பு அஸ்பெரிட்டிகள் நேரடியாக கண்ணைத் தொடும். உராய்வு உடனடியாக 800°C க்கும் அதிகமான உள்ளூர் வெப்பத்தை உருவாக்குகிறது, இதனால் மைக்ரோ-வெல்ட்கள் உருவாகி மூல உலோகத்தின் துண்டுகளை கிழிக்கச் செய்கின்றன. சில மணிநேரங்களுக்குள், முள் க்ளெவிஸின் உள்ளே திடமாகப் பிடிக்கிறது.
சாலைத் தலைப்புகள் மற்றும் ஹைட்ராலிக் சுத்தியல் போன்ற உயர் அதிர்வெண் அதிர்வு கருவிகளில், பிவோட் முள் தொடர்ச்சியான சுமையின் கீழ் சிறிய கோண மைக்ரோ-மோஷன்களுக்கு (50 மைக்ரான்களுக்கும் குறைவானது) உட்படுகிறது. இந்த நுண்ணிய தேய்த்தல் கிரீஸைத் துடைத்து, நுண்ணிய எஃகுத் துகள்களைப் பொடியாக்குகிறது. புதிதாக வெட்டப்பட்ட இந்த எஃகுத் துகள்கள் காற்றில் ஆக்ஸிஜனேற்றப்படுவதால், அவை கடினமான இரும்பு ஆக்சைடை (Fe₂O₃) உருவாக்குகின்றன, இது ஒரு சிராய்ப்பு சிவப்பு பாலிஷ் ரூஜை உருவாக்குகிறது, இது முள் கண்ணை பெரிதாக்குகிறது.
ஒற்றை-துண்டு போலி கம்பி கண்கள் மற்றும் பற்றவைக்கப்பட்ட அடிப்படைத் தட்டுகளில், தொடர்ச்சியான திசை சுத்தியலால் வட்ட முள் துளை நிரந்தரமாக நீள்வட்ட நீள்வட்டமாக மாறுகிறது. அனுமதி 0.8 மிமீ (0.030") ஐத் தாண்டியவுடன், டைனமிக் ஷாக் சுமைகள் அதிவேகமாகப் பெருகி, இறுதியில் கண்ணின் 3 மணி மற்றும் 9 மணி அழுத்த செறிவு முனைகளில் வளைய சோர்வு விரிசல்களைத் தொடங்கும்.
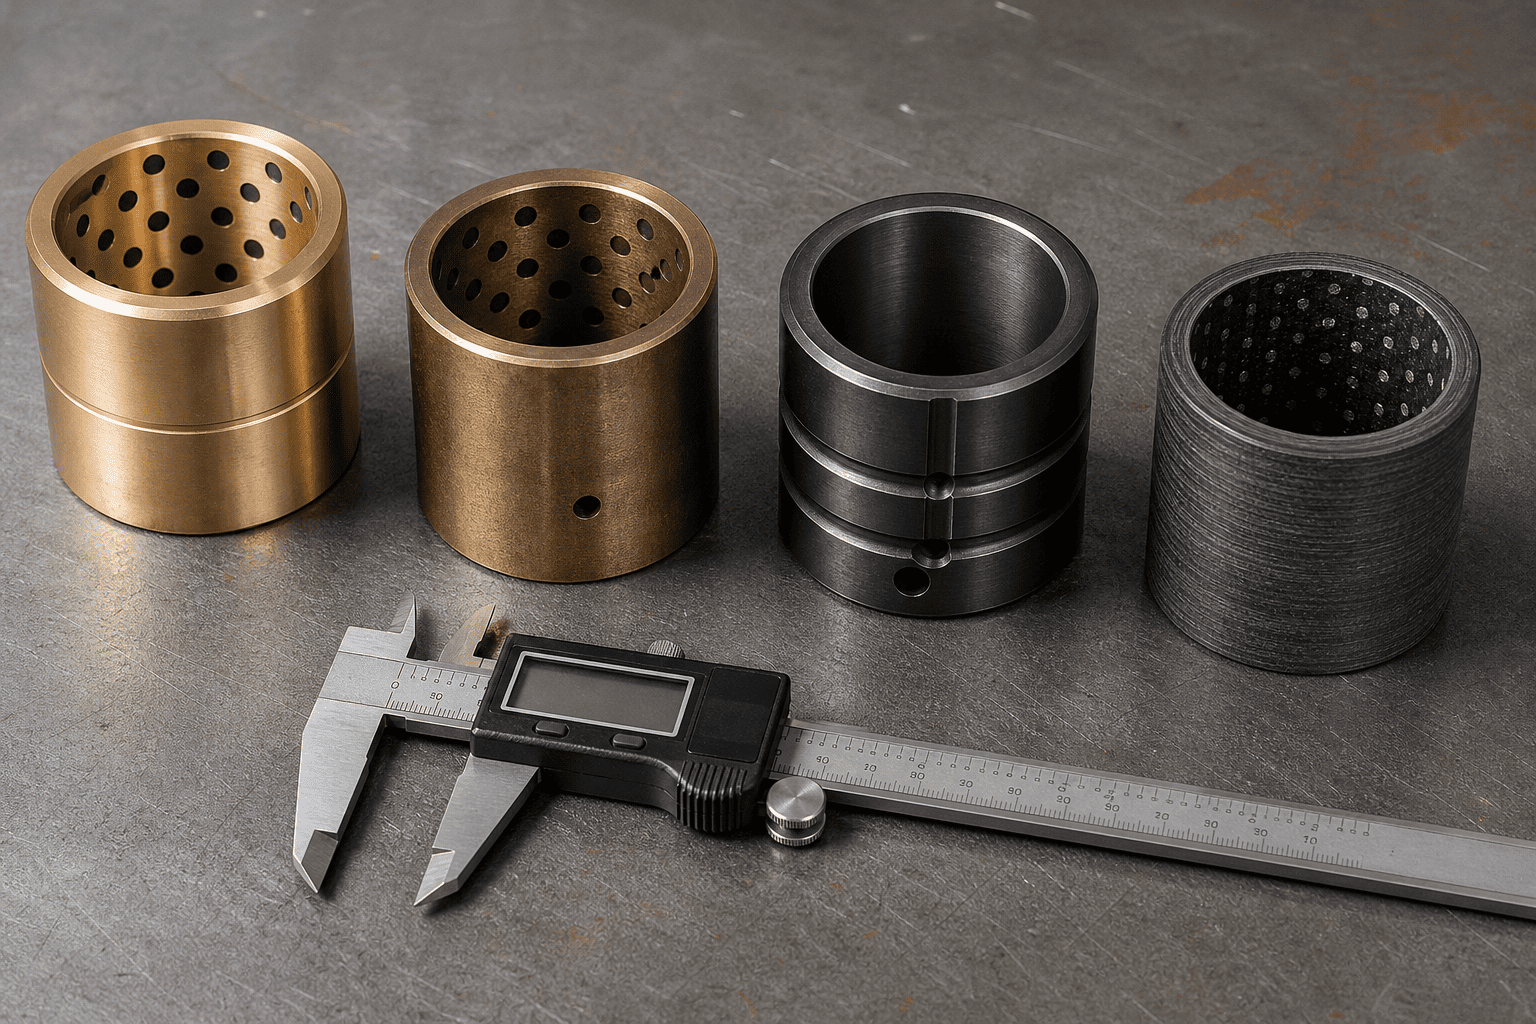
1,000 மணிநேரத்திற்கும் 10,000 மணிநேரத்திற்கும் இடையிலான வித்தியாசம் என்னவென்றால், சரியான புஷிங் கட்டமைப்பைத் தேர்ந்தெடுப்பது, சிக்கல் இல்லாத பிவோட் வாழ்க்கை:
| புஷிங் பொருள் தரம் | அதிகபட்ச டைனமிக் சுமை | லூப்ரிகேஷன் தேவை | சிறந்த இயக்கக் காட்சி |
|---|---|---|---|
| உயர்-முன்னணி வெண்கலம் (SAE 660 / C93200) | 35 - 45 MPa (மிதமான) | தினசரி நெய் தேவை | இலகுரக தொழில்துறை மற்றும் பொது விவசாயம் |
| மாங்கனீஸ் வெண்கலம் (C86300 உயர் இழுவிசை) | 70 - 90 MPa (ஹெவி-டூட்டி) | அவ்வப்போது கிரீசிங் தேவை | கடுமையான மண் நகர்வு மற்றும் சுரங்க வாளி இணைப்பு |
| கேஸ்-ஹார்டென்ட் ஸ்டீல் (8620 கார்பரைஸ்டு 60HRC) | 120 - 150 MPa (அதிக அதிர்ச்சி) | நெய் + உயர் அழுத்த மோலி | மறுப்பு பேக்கர்கள், வெட்டு தாடைகள், கனரக நொறுக்கிகள் |
| PTFE ஃபைபர்-வுண்ட் கலவை (டுராலன்) | 100 - 140 MPa (ஜீரோ க்ரீசிங்) | 100% கிரீஸ் இல்லாத சுய மசகு எண்ணெய் | கடலுக்கு அடியில், உணவு தரம் மற்றும் அணுக முடியாத பிவோட்டுகள் |
கனமான சிலிண்டர் க்ளீவிஸில் கடினப்படுத்தப்படாத வணிக 1045 கார்பன் ஸ்டீல் பின்னை ஒருபோதும் நிறுவ வேண்டாம். தரநிலை 1045 18 முதல் 22 HRC வரை மட்டுமே மேற்பரப்பு கடினத்தன்மை கொண்டது; இது மாங்கனீசு வெண்கலம் அல்லது கடினப்படுத்தப்பட்ட எஃகு புஷிங்கிற்கு எதிராக வாரங்களுக்குள் சிதைந்து பித்தப்பை ஏற்படுத்தும்.
அடிப்படை மையப் பொருள்: 4140 குரோம்-மாலிப்டினம் அல்லது 8620 நிக்கல்-குரோமியம் அலாய் ஸ்டீல், ஸ்னாப்பிங் இல்லாமல் தீவிர வளைவு அதிர்ச்சிகளை உறிஞ்சுவதற்கு, கோர் டஃப்னஸ் (28–32 HRC)க்காக தணித்து, மென்மையாக்கப்பட்டது.
மேற்பரப்பு கேஸ் கடினப்படுத்துதல்: தூண்டல்-கடினப்படுத்தப்பட்ட அல்லது ஆழமான கேஸ்-கார்பரைஸ்டு 58 முதல் 62 HRC வரை குறைந்தபட்ச ஆழம் 1.5 மிமீ (0.060").
மேற்பரப்பு பூச்சு: துல்லியமான தரை மற்றும் Ra ≤ 0.2 μm (8 மைக்ரோ-இன்ச்) க்கு மெருகூட்டப்பட்டது. . அரிக்கும் கடல், டி-ஐசிங் சாலை உப்பு அல்லது இரசாயன உர சூழல்களில், கடினப்படுத்தப்பட்ட பெட்டியின் மீது 25-மைக்ரான் கடின குரோம் முலாம் அல்லது QPQ திரவ நைட்ரைடிங் டாப்கோட்டைக் குறிப்பிடவும்.
உங்கள் உபகரணக் குழுவில் தொடர்ந்து முள் கசிவு, பிவோட் மூட்டுகள் துண்டிக்கப்படுதல் அல்லது க்ளீவிஸ் காது விரிசல் போன்றவற்றை அனுபவிக்கிறீர்களா?
HCIC இன் சிறப்புப் பொறியியல் குழுவைத் தொடர்பு கொள்ளவும். மாங்கனீசு வெண்கலம், கேஸ்-கடினப்படுத்தப்பட்ட அலாய் அல்லது சுய-லூப்ரிகேட்டிங் கலப்பு புஷிங்ஸ் பொருத்தப்பட்ட ஹெவி-டூட்டி தனிப்பயன் சிலிண்டர்களை நாங்கள் உற்பத்தி செய்கிறோம், இவை பூஜ்ஜிய-வேலையில் நம்பகத்தன்மைக்காக வடிவமைக்கப்பட்ட சான்றளிக்கப்பட்ட 58-62 HRC தூண்டல்-கடினப்படுத்தப்பட்ட பின்களுடன் இணைக்கப்பட்டுள்ளன.