நீங்கள் மொபைல் இயந்திரங்களை இயக்கினால்-அது ஒரு டம்ப் டிரெய்லராக இருந்தாலும், ஒரு விவசாய ஏற்றியாக இருந்தாலும், வான்வழி ஏற்றமாக இருந்தாலும் அல்லது ஒரு வேஸ்ட் கம்பாக்டராக இருந்தாலும்-இப்படி நடப்பதை நீங்கள் பார்த்திருக்கலாம்:
புத்தம் புதிய சிலிண்டர் நிறுவப்பட்டது. இயக்க அழுத்தம் பம்ப் மதிப்பீட்டிற்குள் நன்றாக உள்ளது. ஹைட்ராலிக் எண்ணெய் சுத்தமானது. ஆயினும்கூட, சில நூறு சுழற்சிகளுக்குள், கம்பி துடைப்பான் மெல்லுகிறது, சுரப்பி புஷிங் ஒரு பக்கத்தில் அடிக்கப்படுகிறது, மேலும் ஹைட்ராலிக் திரவம் முதன்மை கம்பி முத்திரையைக் கடந்தது.
முதல் உள்ளுணர்வு பெரும்பாலும் முத்திரை உற்பத்தியாளரைக் குறை கூறுவது அல்லது மோசமான குரோம் முலாம் பூசுவது. ஆனால் நீங்கள் சிலிண்டரைக் கிழிக்கும் போது, சொல்லக்கூடிய குறி எப்போதும் ஒரே மாதிரியாக இருக்கும்: ராட் சுரப்பி புஷிங்கின் ஒரு பக்கத்தில் அதிக உடைகள், பிஸ்டன் உடைகள் வளையத்தில் எதிர் பக்க உடைகள்.
இது அழுத்தம் அதிகரிப்பு அல்லது முத்திரை குறைபாடு அல்ல. அது பக்க சுமை மற்றும் முழு பக்கவாதத்தில், இது ஹைட்ராலிக் சிலிண்டர்களின் நம்பர் ஒன் கொலையாளியாகும்.
ஹைட்ராலிக் சிலிண்டர்கள் நேரியல் புஷ் மற்றும் அவற்றின் மைய அச்சில் இழுக்க வடிவமைக்கப்பட்டுள்ளன. அவை கட்டமைப்பு ஆதரவு கற்றைகள் அல்ல. இருப்பினும், நிஜ-உலக இயந்திரங்களில், வடிவியல் மாற்றங்கள், சேஸ் நெகிழ்வு, பின் தவறான சீரமைப்பு மற்றும் சீரற்ற சுமைகள் தொடர்ந்து பக்கவாட்டு சக்திகளை அறிமுகப்படுத்துகின்றன.
இயந்திர யதார்த்தம் இங்கே:
1. பேரிங் ஸ்பான் ஃபுல் எக்ஸ்டென்ஷனில் சுருங்குகிறது: சிலிண்டர் ராட் முழுவதுமாக பின்வாங்கப்படும் போது, பிஸ்டன் தாங்கி மற்றும் முன் சுரப்பி புஷிங் இடையே உள்ள தூரம் அதிகபட்சமாக இருக்கும். சிலிண்டர் வலுவான உள் ஆதரவைக் கொண்டுள்ளது.
2. லீவரேஜ் மல்டிபிளையர்: சிலிண்டர் முழு நீட்டிப்புக்கு வெளியே செல்லும் போது, பிஸ்டன் முன் சுரப்பிக்கு நெருக்கமாகவும் நெருக்கமாகவும் நகரும். இரண்டு ஆதரவு தாங்கு உருளைகளுக்கு இடையே உள்ள உள் தூரம் (தாங்கி நிற்கும் இடைவெளி) மிகக் குறுகியதாகிறது, அதே நேரத்தில் வெளிப்புற கணம் கை (நீட்டிக்கப்பட்ட கம்பி) மிக நீளமாகிறது.
3. கடுமையான தொடர்பு அழுத்தம்: தடி கண்ணில் ஒரு மிதமான 200-எல்பி பக்கவாட்டு விசை கூட ஒரு பெரிய வளைவு தருணத்தை உருவாக்குகிறது. ஒரு குறுகிய தாங்கி இடைவெளியுடன், தடி மற்றும் சுரப்பி புஷிங் இடையே உள்ள உள் எதிர்வினை சக்திகள் ஒரு சதுர அங்குலத்திற்கு ஆயிரக்கணக்கான பவுண்டுகள் வரை உயர்ந்து, உயவு எண்ணெய் படலத்தை நசுக்குகிறது.
ஸ்டாப் டியூப் என்பது உள் எஃகு அல்லது அலுமினிய ஸ்லீவ் என்பது சிலிண்டர் பீப்பாயின் உள்ளே பிஸ்டன் கம்பியின் மேல், பிஸ்டனுக்கும் முன் சுரப்பி தலைக்கும் இடையில் வைக்கப்படுகிறது.
இது பிஸ்டனை முழு பக்கவாதத்தில் முன்னோக்கி முன்னோக்கி பயணிப்பதை உடல் ரீதியாக தடுக்கிறது.
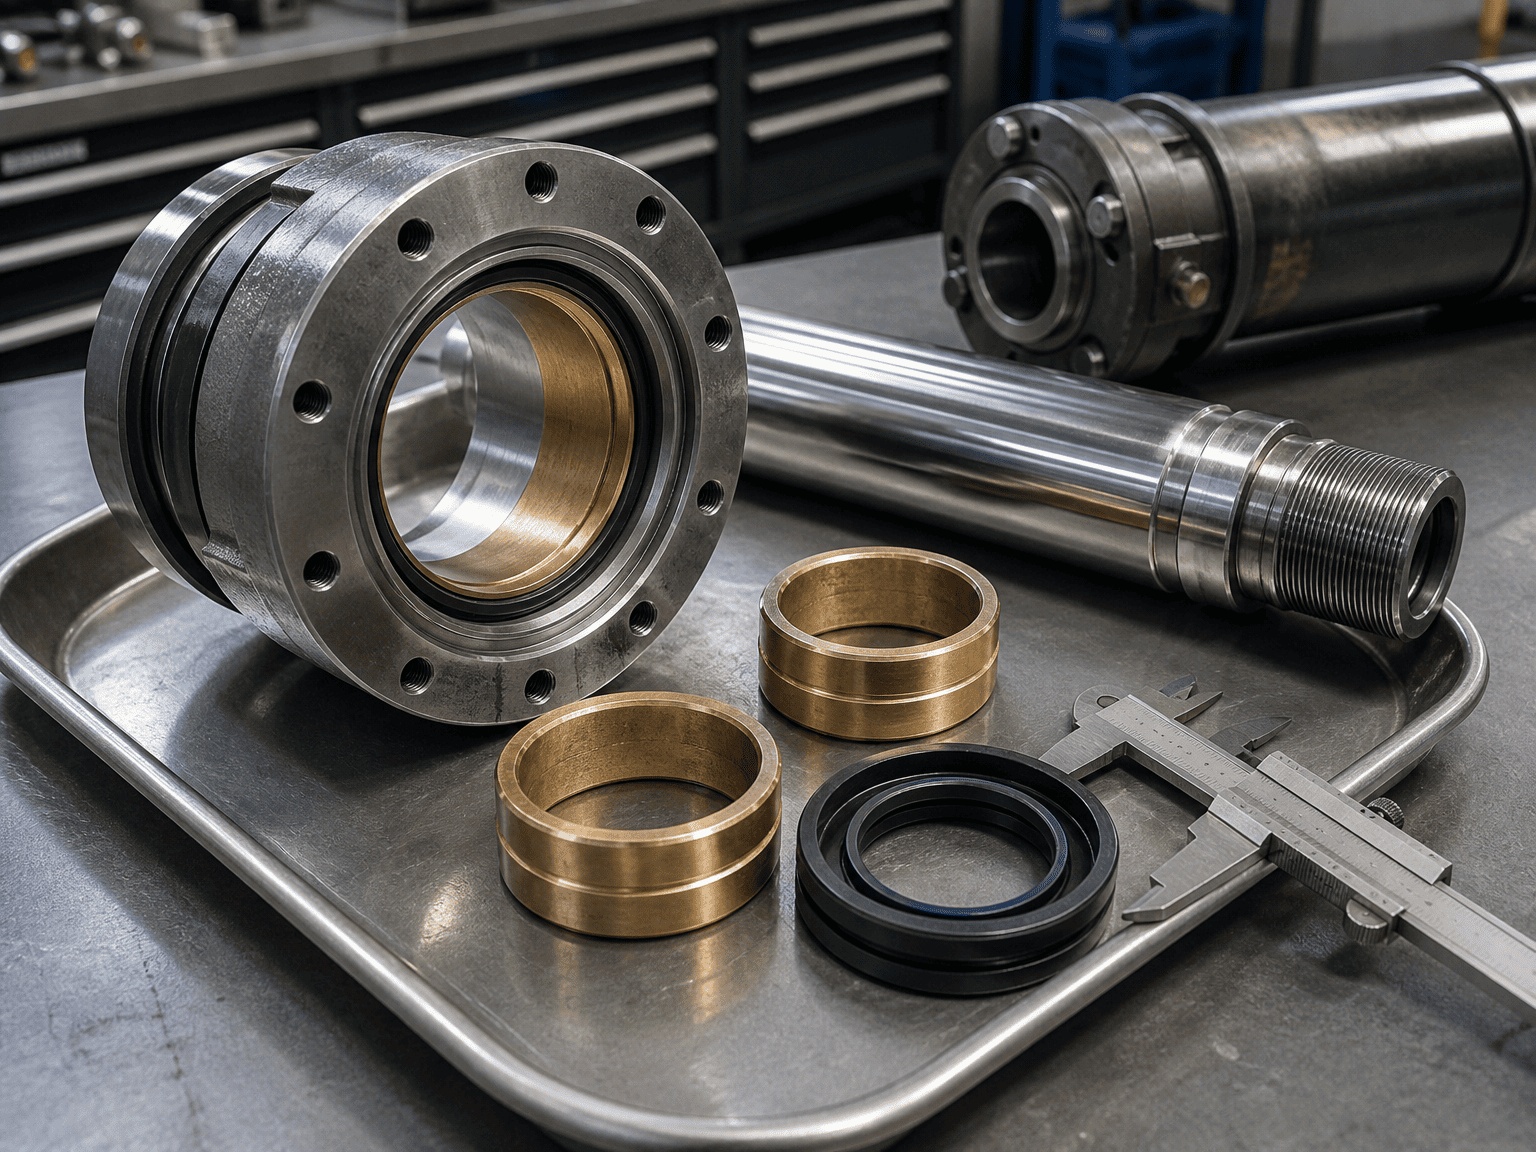
சுரப்பியை அடையும் முன் பிஸ்டனை பல அங்குலங்கள் நிறுத்துவதன் மூலம், நிறுத்த குழாய் குறைந்தபட்ச தாங்கும் இடைவெளியில் பூட்டுகிறது.
ஸ்டாப் டியூப் இல்லாமல்: 60-இன்ச் ஸ்ட்ரோக் சிலிண்டர் முழு நீட்டிப்பில் பிஸ்டன் மற்றும் சுரப்பி தாங்கு உருளைகளுக்கு இடையில் 3 முதல் 4 அங்குலங்கள் மட்டுமே இருக்கும்.
6-இன்ச் ஸ்டாப் டியூப்புடன்: முழு நீட்டிப்பில் குறைந்தபட்ச தாங்கி இடைவெளி 9 அல்லது 10 அங்குலமாக அதிகரிக்கிறது, உள் தொடர்பு அழுத்தம் மற்றும் ராட் கோக்கிங்கை பாதிக்கும் மேலாக குறைக்கிறது.
நிலையான தொழில்துறை மற்றும் மொபைல் ஹைட்ராலிக்ஸில் (NFPA மற்றும் ISO இன்ஜினியரிங் வழிகாட்டுதல்களைப் பின்பற்றி), பயனுள்ள பக்கவாதம் 40 அங்குலத்திற்கு (தோராயமாக. 1,000 மிமீ) அதிகமாகும் போதோ அல்லது சிலிண்டர் கிடைமட்டமாக க்ளீவிஸ் அல்லது பின் மவுண்ட்களுடன் செயல்படும் போதோ ஒரு நிறுத்தக் குழாய் வலுவாக பரிந்துரைக்கப்படுகிறது.
அடிப்படை அளவு வழிகாட்டுதல்:
1. ஸ்ட்ரோக்கின் 40 அங்குலத்திற்கு கீழ்: நிலையான தாங்கி இடைவெளி பொதுவாக மிதமான-சுழற்சி சுழற்சிகளுக்கு போதுமானது, சீரமைப்பு உண்மையாக இருந்தால்.
2. 40 அங்குல பக்கவாதம்: 40 அங்குலங்களுக்கு மேல் ஒவ்வொரு 10 அங்குல பக்கவாதத்திற்கும் 1 அங்குல நிறுத்தக் குழாயைச் சேர்க்கவும்
நீங்கள் ஒரு புதிய இயந்திரத்தை வடிவமைத்திருந்தால் அல்லது புலத்தில் தோல்விகளைச் சரிசெய்தால், இந்த 4-படி சரிபார்ப்புப் பட்டியலைப் பயன்படுத்தவும்:
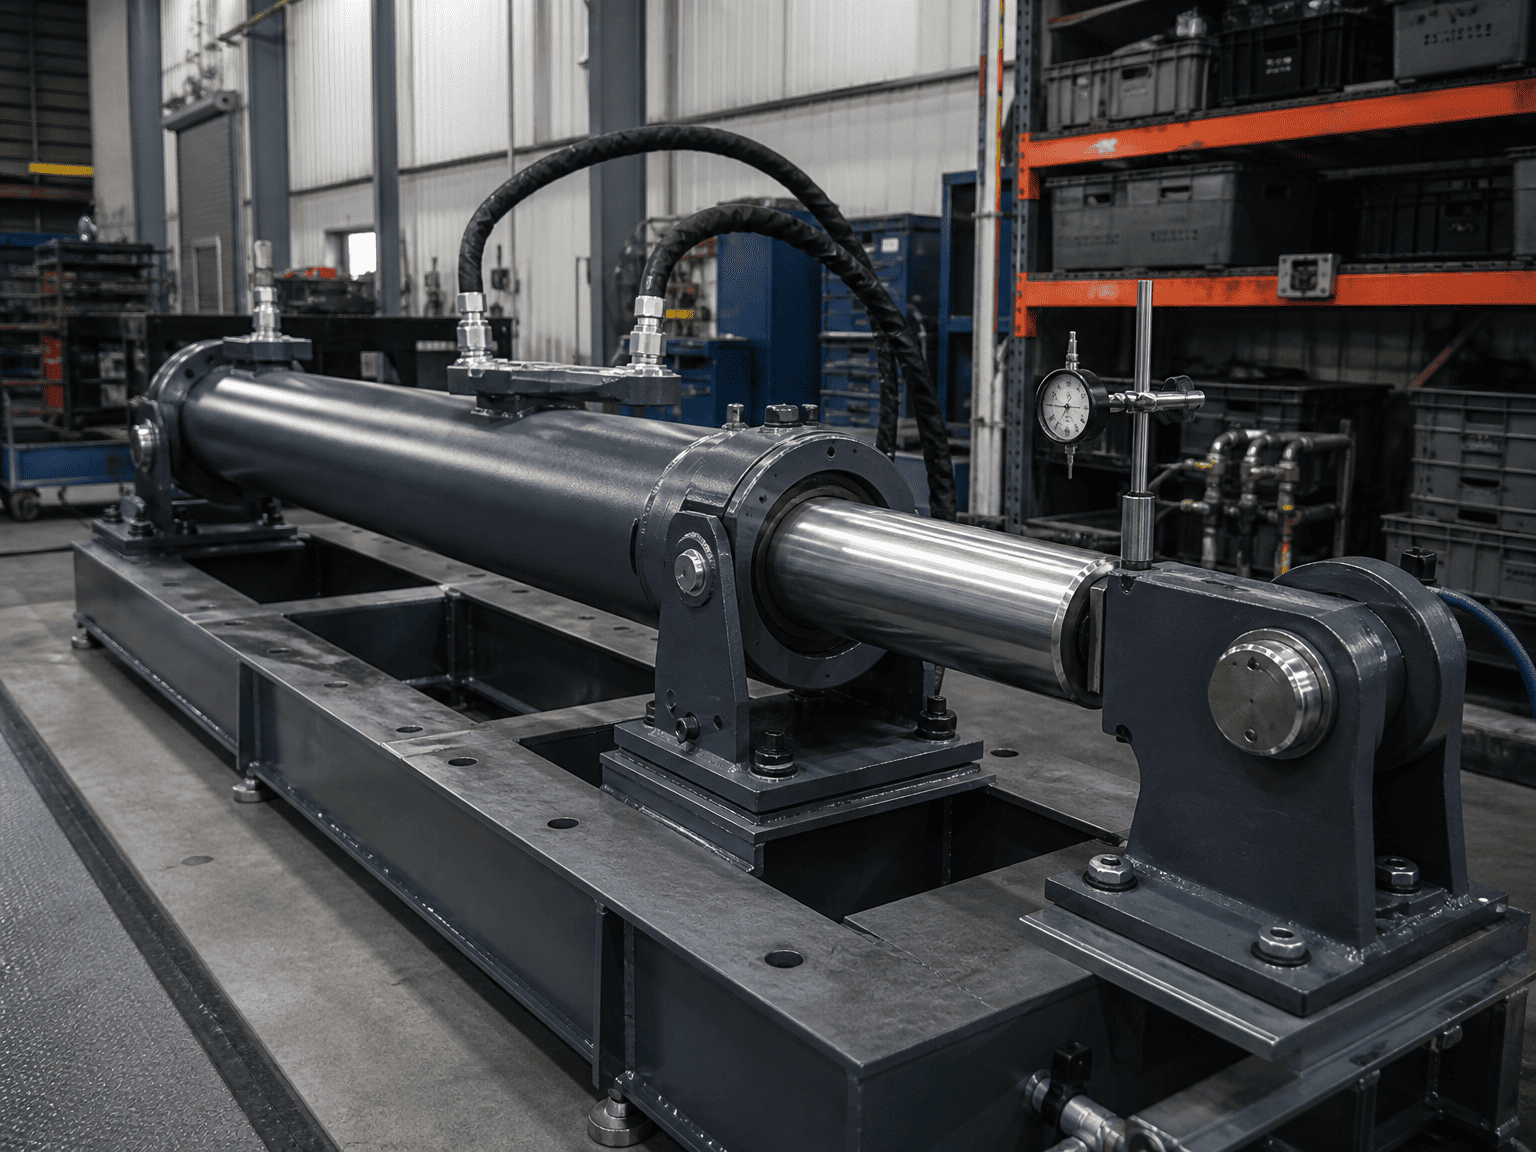
ரிஜிட் ஃபுட் மவுண்ட்கள் அல்லது ஃபிளேன்ஜ் மவுண்ட்கள் எந்த கோணத் தவறான அமைப்பையும் பொறுத்துக்கொள்ளாது. செயல்பாட்டின் போது உங்கள் இயந்திர சட்டகம் வளைந்தால் (எ.கா., ஒரு சீரற்ற சரளை சுமையின் கீழ் ஒரு டம்ப் உடல் முறுக்குகிறது), கோள தாங்கி ஏற்றங்கள் அல்லது சுழல் பிளவுகளுக்கு மாறவும். கோளத் தாங்கு உருளைகள் 3° முதல் 5° வரை சுய-சீரமைப்பை அனுமதிக்கின்றன, தடியை சுரப்பியில் பிணைப்பதைத் தடுக்கிறது.
ஒரு மெல்லிய தடியானது நெடுவரிசை சுருக்கத்தின் கீழ் அது முழுவதுமாக வளைக்கும் முன் விலகுகிறது. பக்கவாதத்தின் அடிக்கு 0.002" முதல் 0.005" வரை விலகல் அதிகமாக இருந்தால், அது முத்திரை உதட்டை சிதைக்கும். ஒரு நிலையான கம்பி விட்டம் (எ.கா., 1.50" முதல் 1.75" அல்லது 2.00" வரை நகர்த்துவது பிரிவு மாடுலஸ் மற்றும் வளைக்கும் எதிர்ப்பை வியத்தகு முறையில் அதிகரிக்கிறது.
ஸ்டாண்டர்ட் மெட்டல்-டு-மெட்டல் தொடர்பு, ஆயில் ஃபிலிமைக் கடந்ததும் பக்கச் சுமை தள்ளப்பட்டவுடன் உடனடி கசிவுக்கு வழிவகுக்கிறது. உயர்தர கூட்டு அணியும் மோதிரங்கள் (கண்ணாடியால் நிரப்பப்பட்ட நைலான், பினாலிக் ரெசின் அல்லது பாஸ்பர் வெண்கலம் போன்றவை) பக்கவாட்டு தாக்கத்தை உறிஞ்சி, குரோம் கம்பியைக் கவ்வாமல் நுண் துகள்களை உட்பொதிக்கின்றன.
ஆரம்ப இயந்திர அசெம்பிளியின் போது, இரண்டு மவுண்டிங் பின்களும் கண்டிப்பாக இணையாக இருப்பதை சரிபார்க்கவும். 4-அடி முள் இடைவெளியில் 1-மில்லிமீட்டர் கோண ஆஃப்செட், சிலிண்டர் எந்த பேலோடையும் தூக்குவதற்கு முன்பே நூற்றுக்கணக்கான பவுண்டுகள் தொடர்ச்சியான பக்க ப்ரீலோடை உருவாக்க முடியும்.
தனிப்பயன் ஹைட்ராலிக் சிலிண்டர் வடிவமைப்பு அல்லது உயர்-பக்க-சுமை பயன்பாடுகளுக்கான மாற்று மதிப்பாய்வைக் கோரும்போது, இந்த முக்கிய விவரங்களை வழங்குவது பொறியியல் சரிபார்ப்பை விரைவுபடுத்தும்:
செயல்படும் சூழல் மற்றும் கடமை சுழற்சி: அதிகபட்ச வேலை அழுத்தம் (PSI/bar), சுழற்சி அதிர்வெண், தள்ளுதல்/சுமைகளை இழுத்தல்.
மவுண்டிங் வகை & பின் மையங்கள்: பின்வாங்கப்பட்ட மற்றும் நீட்டிக்கப்பட்ட பின்-டு-பின் பரிமாணங்கள், முள் விட்டம் மற்றும் கோள தாங்கு உருளைகள் தேவையா. அறியப்பட்ட பக்கவாட்டு சக்திகள் அல்லது கோணம்
தவறான சீரமைப்பு: ஃபிரேம் விலகல் எதிர்பார்ப்புகள், காற்று சுமைகள் அல்லது ஆஃப்செட் கீல் புள்ளிகள். தற்போதைய தோல்வி அறிகுறிகள்: ஏற்கனவே உள்ள சிலிண்டரை மாற்றினால், அணிந்திருக்கும் பிஸ்டன் கம்பி, சுரப்பி புஷிங் மற்றும் சீல் உதடுகளின் புகைப்படங்களைப் பகிரவும்.